От массива до пеноблока: поддон-вагонетки для технологической линии заказчика
В производственной линии нет второстепенных элементов. Каждый узел должен точно выполнять свою задачу и обеспечивать стабильную работу всего технологического процесса.
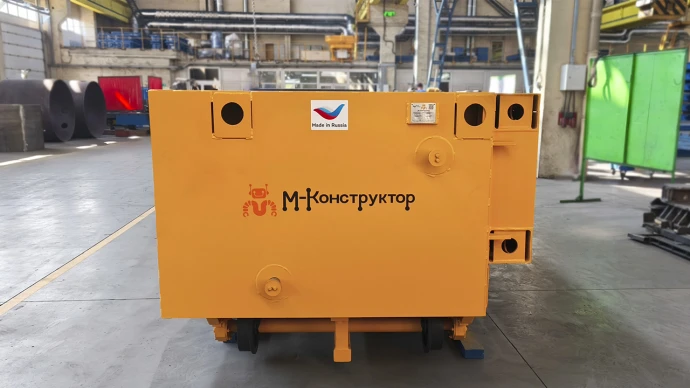
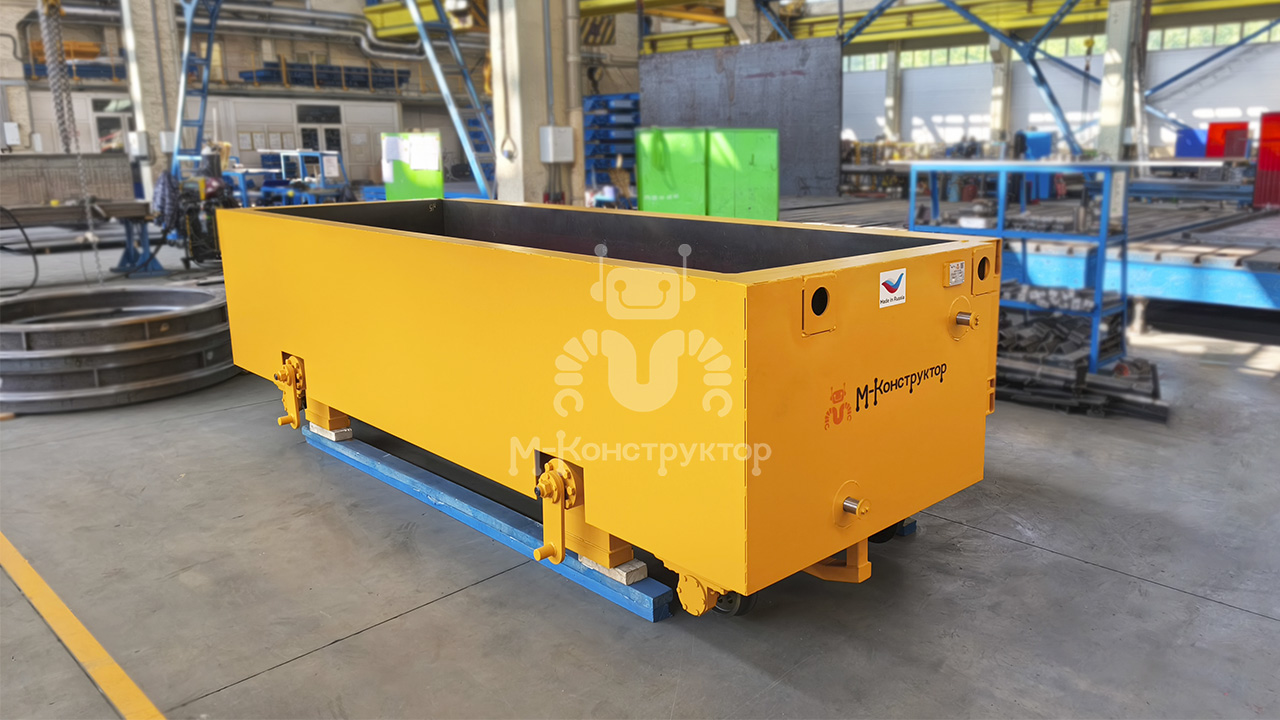
По техническому заданию заказчика завод изготовил комплект поддон-вагонеток с бортоснасткой для линии производства пеноблоков.
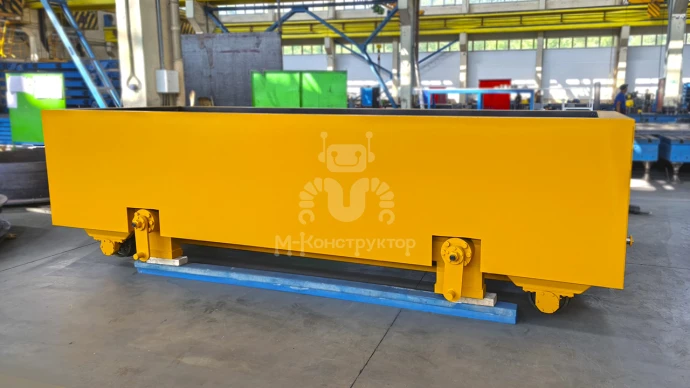
Оборудование предназначено для формования и перемещения массива пенобетона, который после выдержки поступает на распиловку, где из него формируются готовые пеноблоки.
Основные параметры одной вагонетки:
- размеры формуемого массива — 4020×1280×1296 мм;
- объем массива — 3,5 м³;
- габариты поддон-вагонетки — 4530×1850×1296 мм;
Конструкция поддон-вагонетки включает сварную несущую форму, сменный борт-поддон, рычажный механизм прижима и ходовую часть.
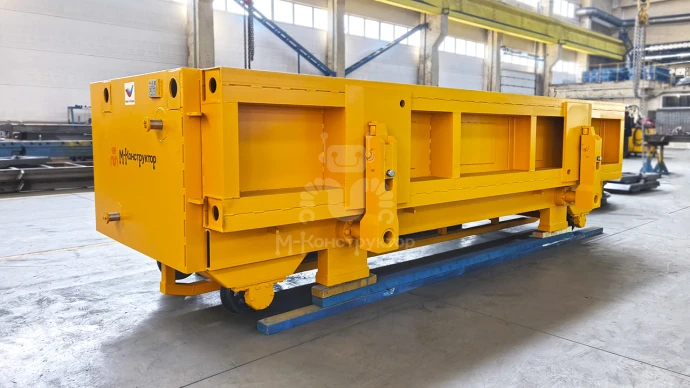
Борт-поддон фиксируется на вагонетке с помощью рычагов, а необходимое усилие прижима создается тарельчатыми пружинами. По периметру формующей поверхности установлены уплотнительные элементы, которые обеспечивают герметичность формы и предотвращают вытекание бетонного молочка при заполнении. Для удобства распалубки и извлечения затвердевшего массива стенки вагонетки имеют технологический уклон.
Перемещение вагонетки осуществляется за счет фрикционного сцепления колеса мотор-редуктора с направляющим рельсом технологической линии. Электрическая часть и привод входят в состав оборудования заказчика.
Работа поддон-вагонеток построена как непрерывный производственный цикл.
После заполнения формы пенобетонным раствором вагонетка перемещается на участок выдержки. После завершения процесса созревания массив поступает на участок кантовки. Во время кантования борт-поддон вместе с массивом пенобетона отделяется от вагонетки и направляется на распиловку, где из него формируются готовые пеноблоки.
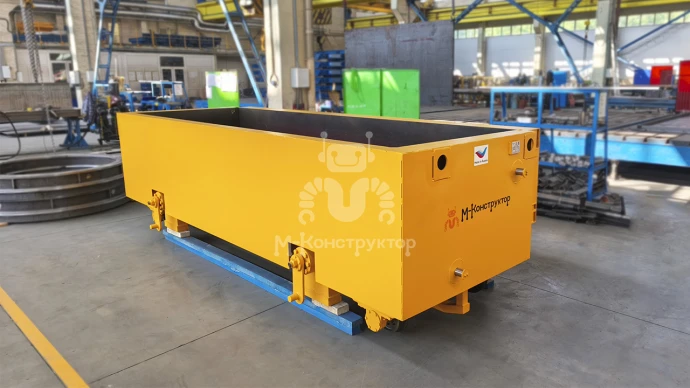
Освободившаяся вагонетка продолжает движение по технологической линии и поступает на пост установки свободного борт-поддона. После соединения элементов и фиксации борта рычажным механизмом вагонетка возвращается в цикл и направляется для следующего заполнения.
Такое разделение потоков позволяет поддерживать непрерывность работы линии: пока один борт-поддон находится на участке распиловки, вагонетка уже готова принять следующий и продолжить производственный процесс.
Таким образом, поддон-вагонетка становится частью единого процесса производства пеноблоков:
формование → выдержка → кантовка → распиловка массива → возврат в цикл.
Этот проект – еще один пример изготовления оборудования под конкретную технологию заказчика с точной работой каждого элемента внутри производственной системы.