Производство металлической тары: качественная тара из металла для склада
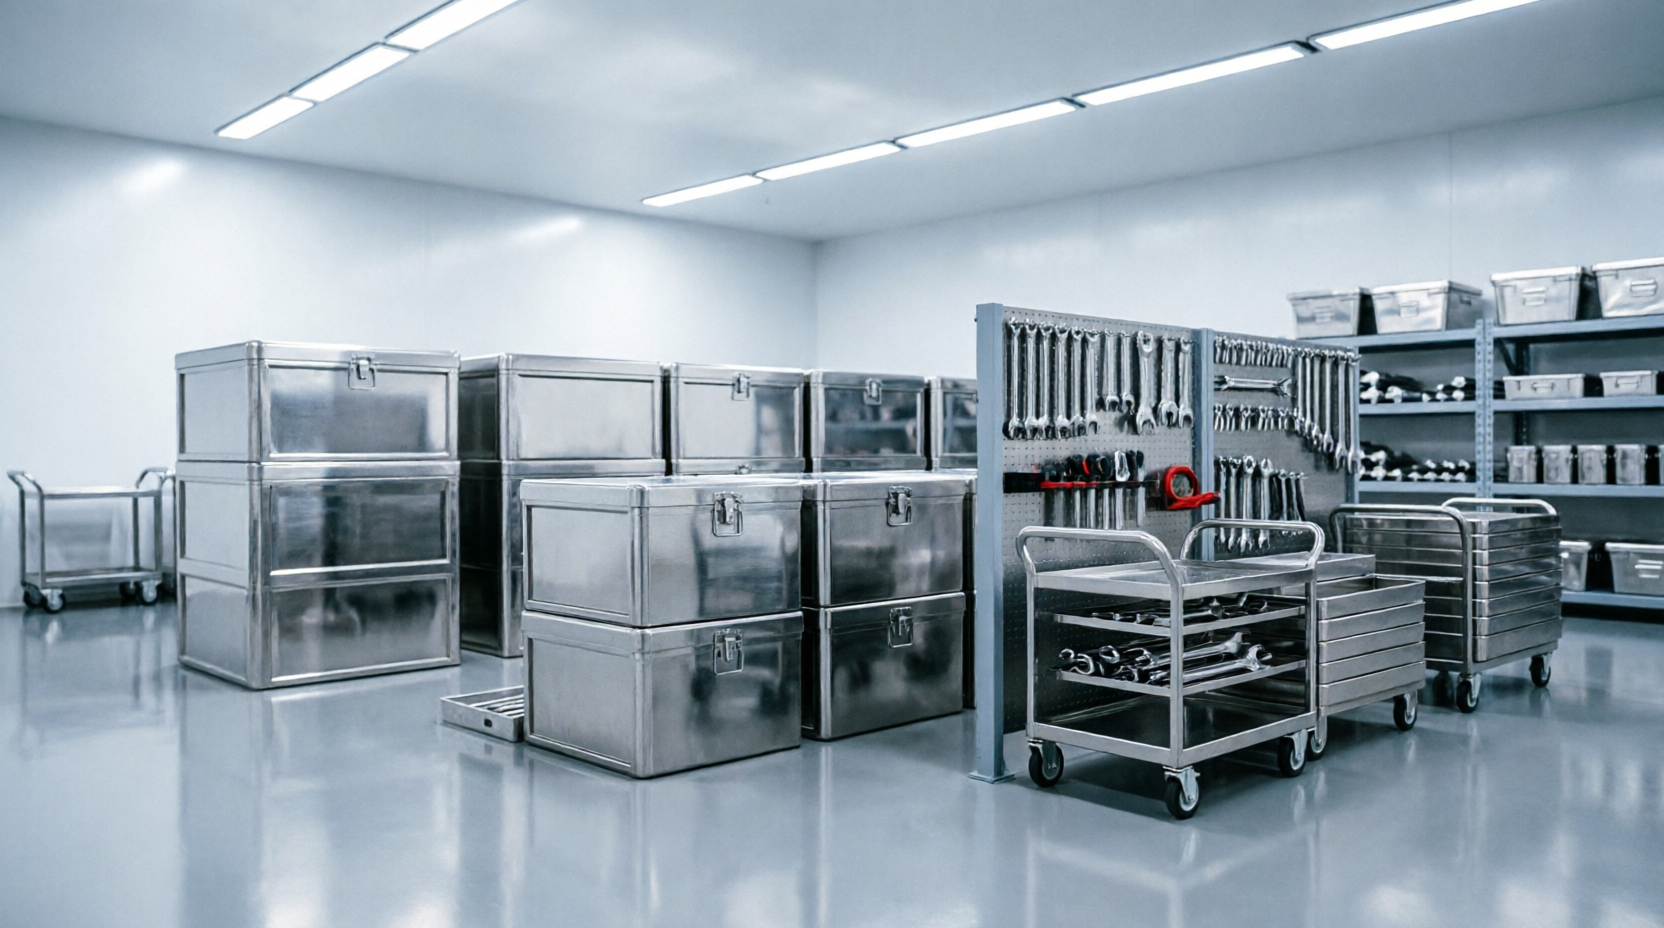
Деревянные паллеты и полимерные ящики быстро выходят из строя при постоянной работе с тяжелыми металлическими деталями. Сколы, трещины и перекосы поддонов создают угрозу обрушения штабелей, приводя к порче заготовок и остановке погрузочных линий.
Заводское изготовление стальных емкостей решает эту проблему за счет высокой прочности листового проката и надежности сварных соединений. Такие конструкции служат годами в условиях интенсивного грузооборота, окупая вложения уже в первые 12-14 месяцев работы.
Какие этапы включает технологический цикл сборки емкостей
Производственный цикл начинается с входного контроля металлопроката и раскроя листовой стали марок Ст3 или 09Г2С на оптоволоконных лазерных комплексах. Лазерная резка обеспечивает точность позиционирования до 0.05 мм, позволяя вырезать сложные контуры без образования грата и деформации металла. Это исключает необходимость ручной подгонки деталей перед сварочными операциями и ускоряет выпуск партии.
Механическая обработка и сварочные операции
После раскроя стальные заготовки поступают на гидравлические прессы, где формируют ребра жесткости для повышения устойчивости бортов к боковым ударам. Процесс изготовления включает строгую последовательность операций:
-
гибка профилей и стоек на листогибочных станках с ЧПУ;
-
фиксация элементов в кондукторах для сохранения диагоналей;
-
полуавтоматическая сварка узлов в среде углекислого газа и аргона;
-
зачистка швов углошлифовальными машинами для удаления брызг и наплывов.
Контроль геометрии готовых каркасов по нормам ГОСТ 19822-88 гарантирует устойчивость ящиков при многоярусном складировании.
Как рассчитать предельные нагрузки и вместимость каркаса
Несущая способность стального контейнера зависит от толщины стенового листа, сечения профильной трубы и конструкции опорных ножек. Для предприятий тяжелого машиностроения заводская металлическая тара проектируется с запасом прочности под статическую нагрузку до пяти тонн при установке до четырех ярусов. Инженерный расчет напряжений в цифровых моделях помогает усилить зоны пиковых нагрузок и облегчить ненагруженные участки, снижая общий вес изделия.
Конфигурацию емкостей подбирают под конкретные логистические задачи и номенклатуру грузов:
-
поддоны с трубчатыми направляющими для удобного захвата вилами погрузчика;
-
сетчатые борта с откидными люками для быстрого доступа к деталям;
-
бункеры с наклонным дном для перемещения сыпучих материалов и металлической стружки;
-
усиленные кассеты для вертикального хранения длинномерного проката.
Грамотно спроектированная тара из металла позволяет рационально использовать высоту склада и исключает зазоры при загрузке в кузов грузового транспорта. Это снижает транспортные расходы и защищает продукцию при резких торможениях.
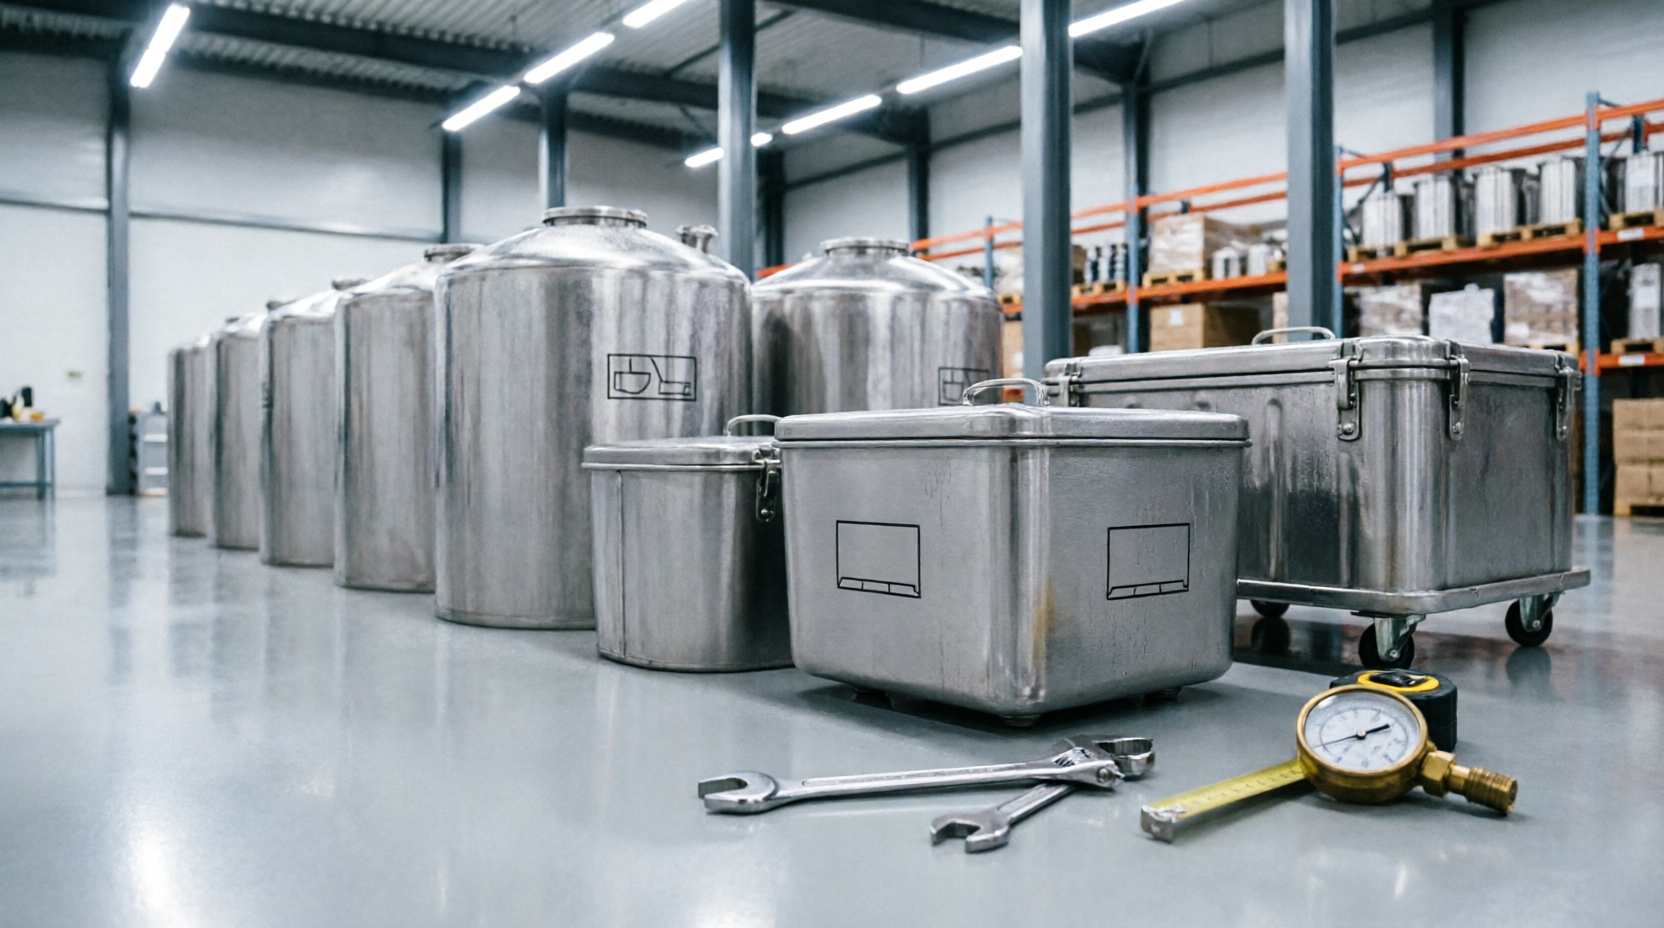
Защитные покрытия и антикоррозийная обработка
Перед нанесением защитных составов металлическую поверхность обрабатывают в дробеструйных камерах до степени очистки Sa 2.5, полностью удаляя окалину, ржавчину и технологические масляные пятна. Для работы внутри отапливаемых складов используют двухкомпонентные полиуретановые грунты, а для открытых площадок и агрессивных сред применяют порошковое полимерное окрашивание. Порошковый слой толщиной 80-120 мкм оплавляется в полимеризационной печи при температуре до 200 градусов Цельсия, формируя герметичный слой, устойчивый к маслам, растворителям и дорожным реагентам.
Для емкостей, работающих на открытом воздухе или в условиях постоянной влажности, оптимальным решением остается метод горячего цинкования, создающий антикоррозийный барьер со сроком службы до 15-20 лет. Качественное покрытие защищает сварные швы от подпленочной коррозии даже при появлении глубоких царапин в ходе ежедневной погрузки. Информация взята с сайта https://promexcut.ru/.